索雷工业|碳纳米聚合物材料与装备可靠性服务
索雷工业
中国“新工业服务领跑者”
淄博索雷工业设备维护技术有限公司(简称:索雷工业)始创于2014年,是领先的碳纳米聚合物材料开创者及应用服务商。公司业务及经营网络遍及全国31个省、自治区和直辖市,目前,主营业务随“一带一路”已拓展至西亚、东南亚、东亚沿线近十余个国家,已与近3000家企业实现合作和提供过上万次的在线快修技术支持与可靠性高价值服务。
2014
公司成立
40+
新型材料系列
1200+
场景应用

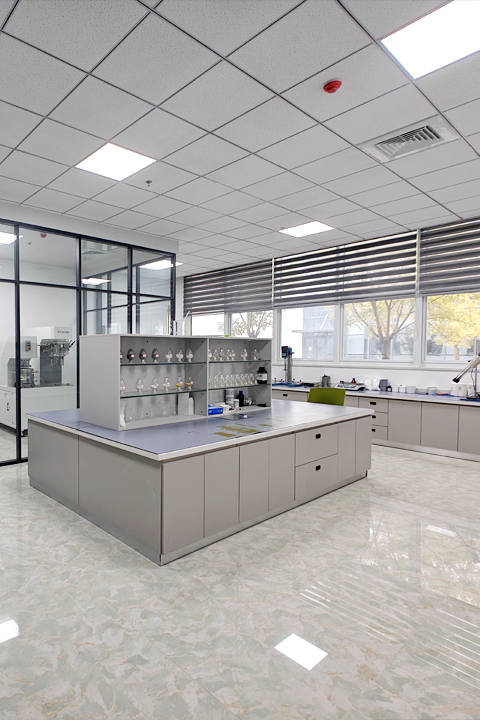 测试检验以可靠性为中心,强化材料的力学和化学特性,开展对功能产品的测试和动态试验。包括:腐蚀测试。包含高温蒸煮、常温浸泡的酸碱盐和溶剂测试;强度测试。测试材料承受拉力或压力载荷的能力;硬度测试。测试材料抵御硬物压入其表面的能力;冲击韧性。材料在突然冲击下韧性的量度;
 生产能力索雷工业自主研发和设计高标准智能生产线,满足多品种、少批量、高精度和个性化的柔性生产能力。包括:面向应用领域和场景的碳纳米聚合物材料近百款成型产品的全覆盖的生产制造能力;面向高端装备企业的个性化批量定制能力;面向特殊领域的小批量产品的定制能力。
 知识产权“碳”索新材料发展,树工业强国品牌。索雷工业秉承“将新材料的碗,牢牢地端在中国人自己手上”的坚定信念,围绕碳纳米聚合物材料新兴产业赛道,高标准构建新材料、新标准、新服务的“三新”体系,开展标准化领航和自主知识产权行动。
 研发能力面向未来的可持续发展,进一步在研发与创新应用领域加大投资,努力探索碳纳米聚合物材料应用前沿,识别产业需求并攻克新材料产业化的难题,与中国科学院、国家纳米科学中心、知名高等院校开放合作,持续探索新场景、新材料、新技术、新服务,支撑产业长期可持续发展。
 功能材料碳纳米聚合物材料兼具高分子的轻质、塑性和金属的硬度。制备过程中,形成的高相容两相独特的微观结构,使其拥有高强度和高韧性,同时具有高耐磨高润滑的特性。
暂无内容
01—03 / 05
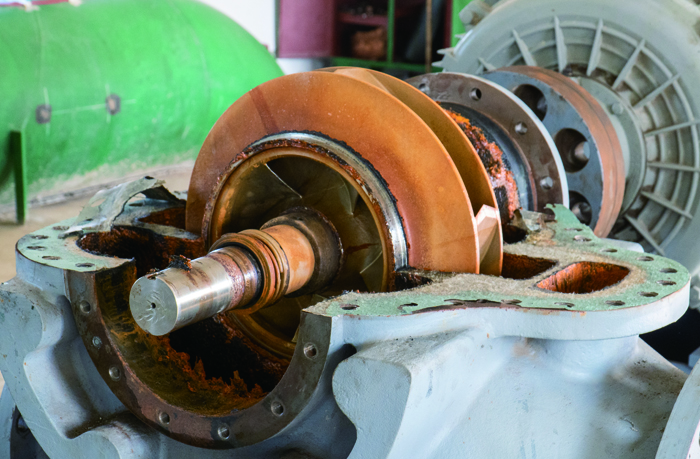
冲刷磨损可靠性治理
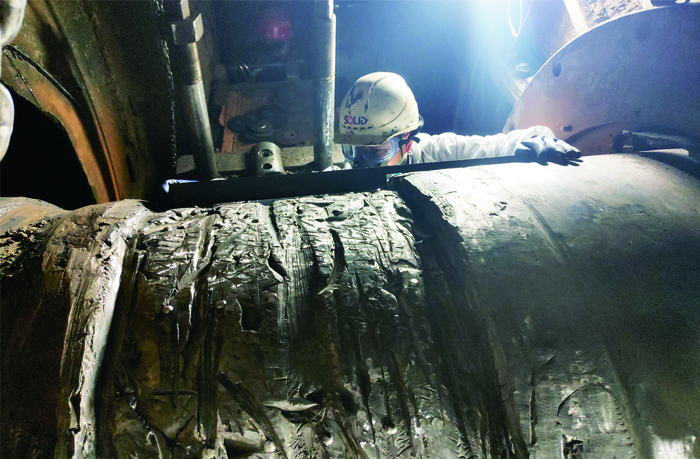
冲刷磨损功能材料具有良好的冲击韧性,防腐和抗疲劳老化特性,是治理冲刷磨损的先进材料。泵类气蚀修复材料与技术,具有改善流道环境、提高抗气蚀冲击韧性和防腐的特点,是高效能、高可靠性的新型修复技术。
了解详情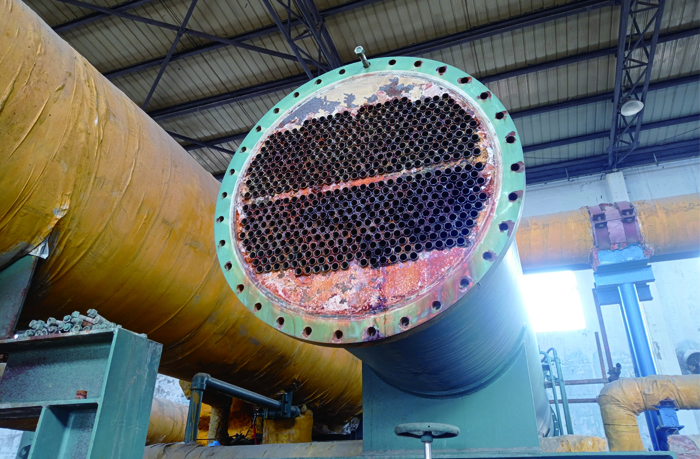
局部腐蚀与隐患治理
70%的腐蚀破坏来自局部腐蚀,腐蚀治理功能材料具有重防腐、抗老化的显著特点。金属焊缝堵漏材料与技术,避免焊接技术带来的热应力集中和氢脆现象,具有黏结力强、抗老化、耐腐蚀、耐高温的特点,可不停机堵漏,是消除跑冒滴漏,降低事故风险的有效解决方案。
了解详情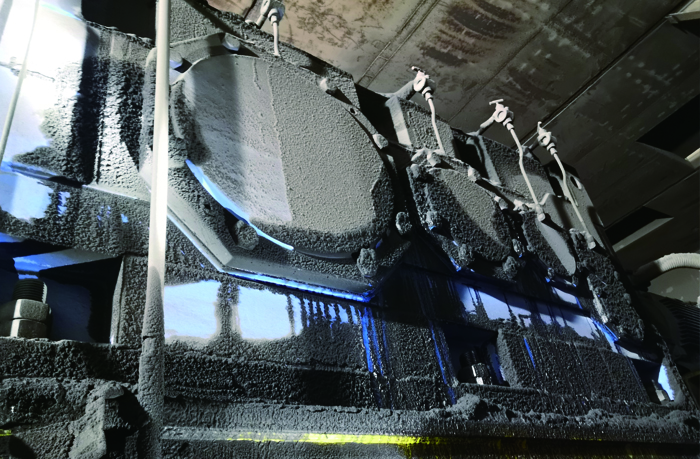
绿色低碳与环境治理
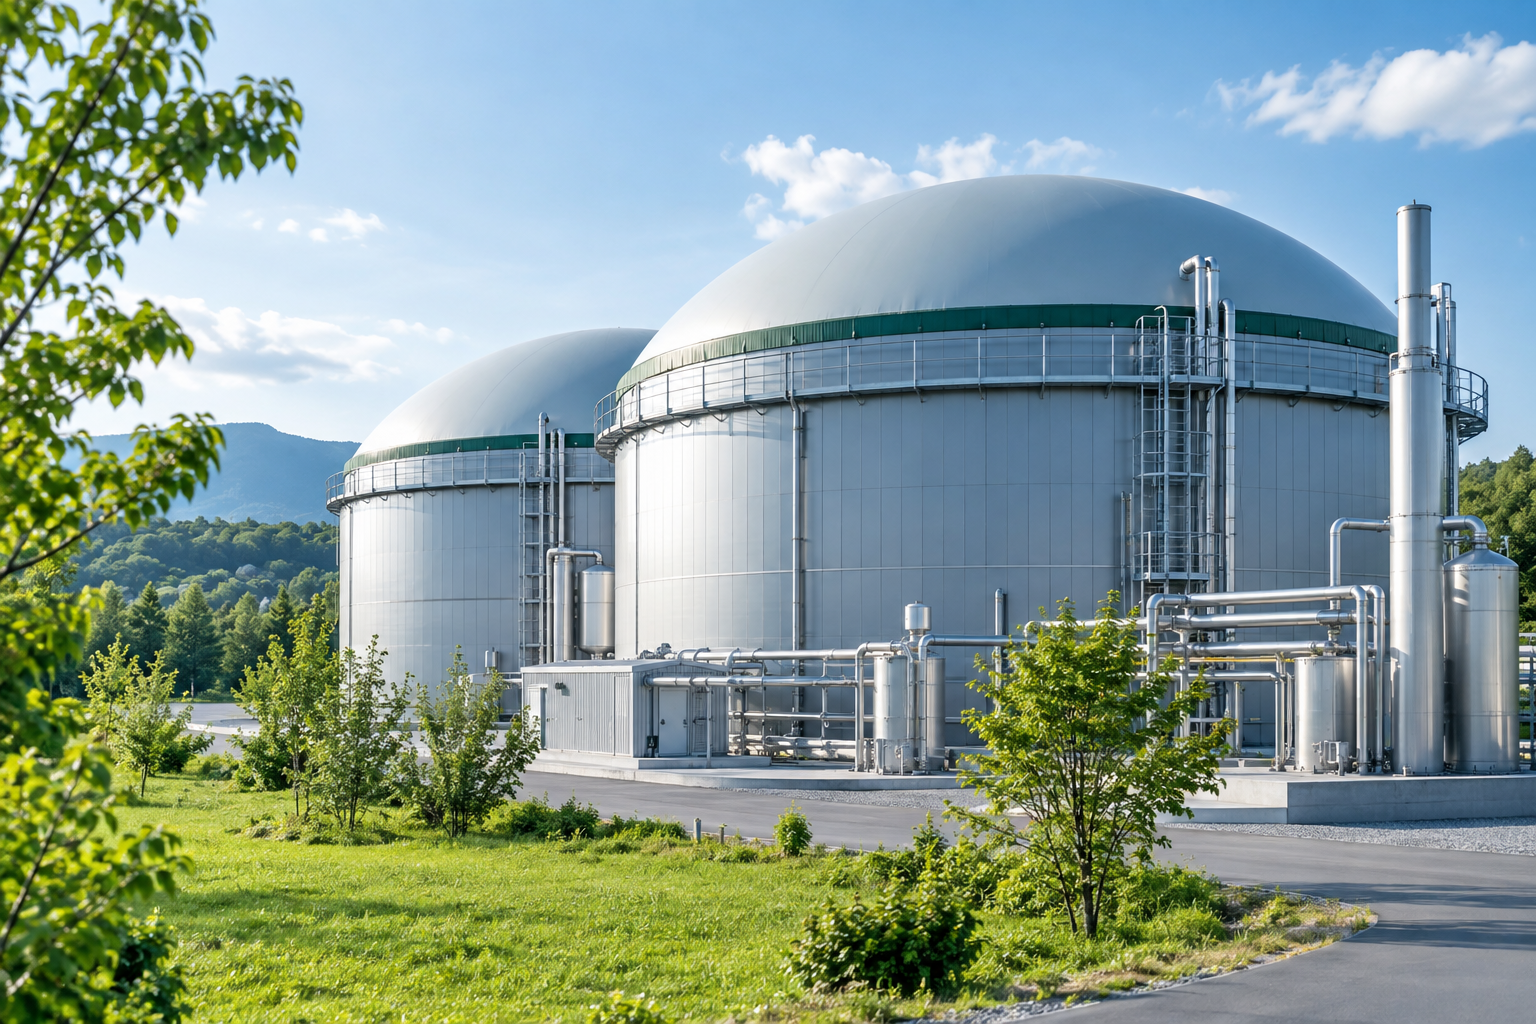
绿色低碳功能材料,具备防腐、抗老化、抗冲击的基本特性,同时具有导热、疏水、阻热、保温等性能,是提高能效、节能降碳的先进功能材料。环境治理功能材料,主要面向渗漏油治理,具有强粘结、抗机械振动应力条件下老化的特性,是减少环境(土壤)污染的先进功能材料。
了解详情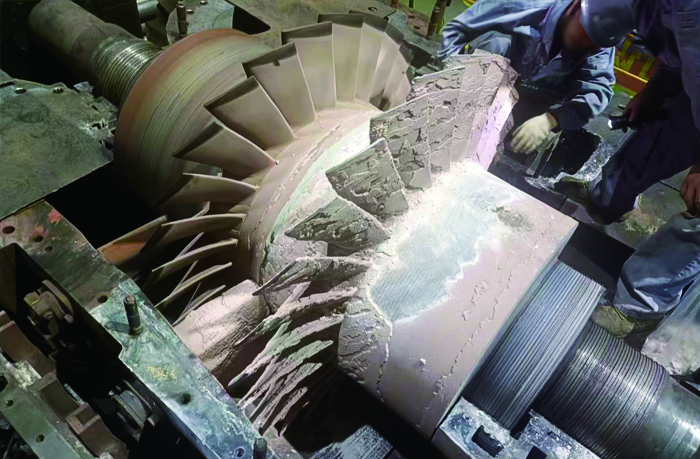
故障诊断与流体大机组改善性维修
以可靠性为中心,面向故障机理,开展全生命周期健康体检、工业诊断和技术培训服务。面向流体机械大机组,如汽轮机、大型压缩机、大型泵等,提供可靠性检修和改善性维修整体解决方案。
了解详情暂无内容
01 / 05




新闻动态
关注索雷,了解行业前沿与企业动态
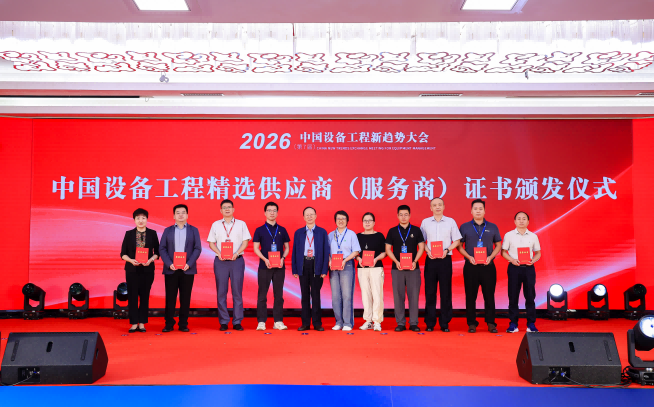
索雷工业入选2026中国设备工程精选供应商意味着什么?服务范围与选择参考
索雷工业入选2026“中国设备工程精选供应商(服务商)”,表明企业进入相关项目入围名单。工业企业选择设备维修服务商时,仍应结合具体设备、施工方案和验收要求综合判断。
公司动态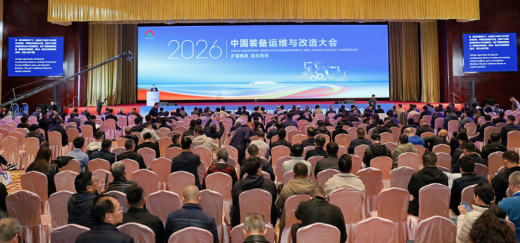
2026中国装备运维与改造大会有哪些看点?索雷工业展示装备绿色维改技术
2026中国装备运维与改造大会期间,索雷工业展示水性无氟超疏水涂料、碳纳米聚合物材料及五类行业应用案例,重点回应设备防护、磨损、腐蚀和渗漏治理问题。
公司动态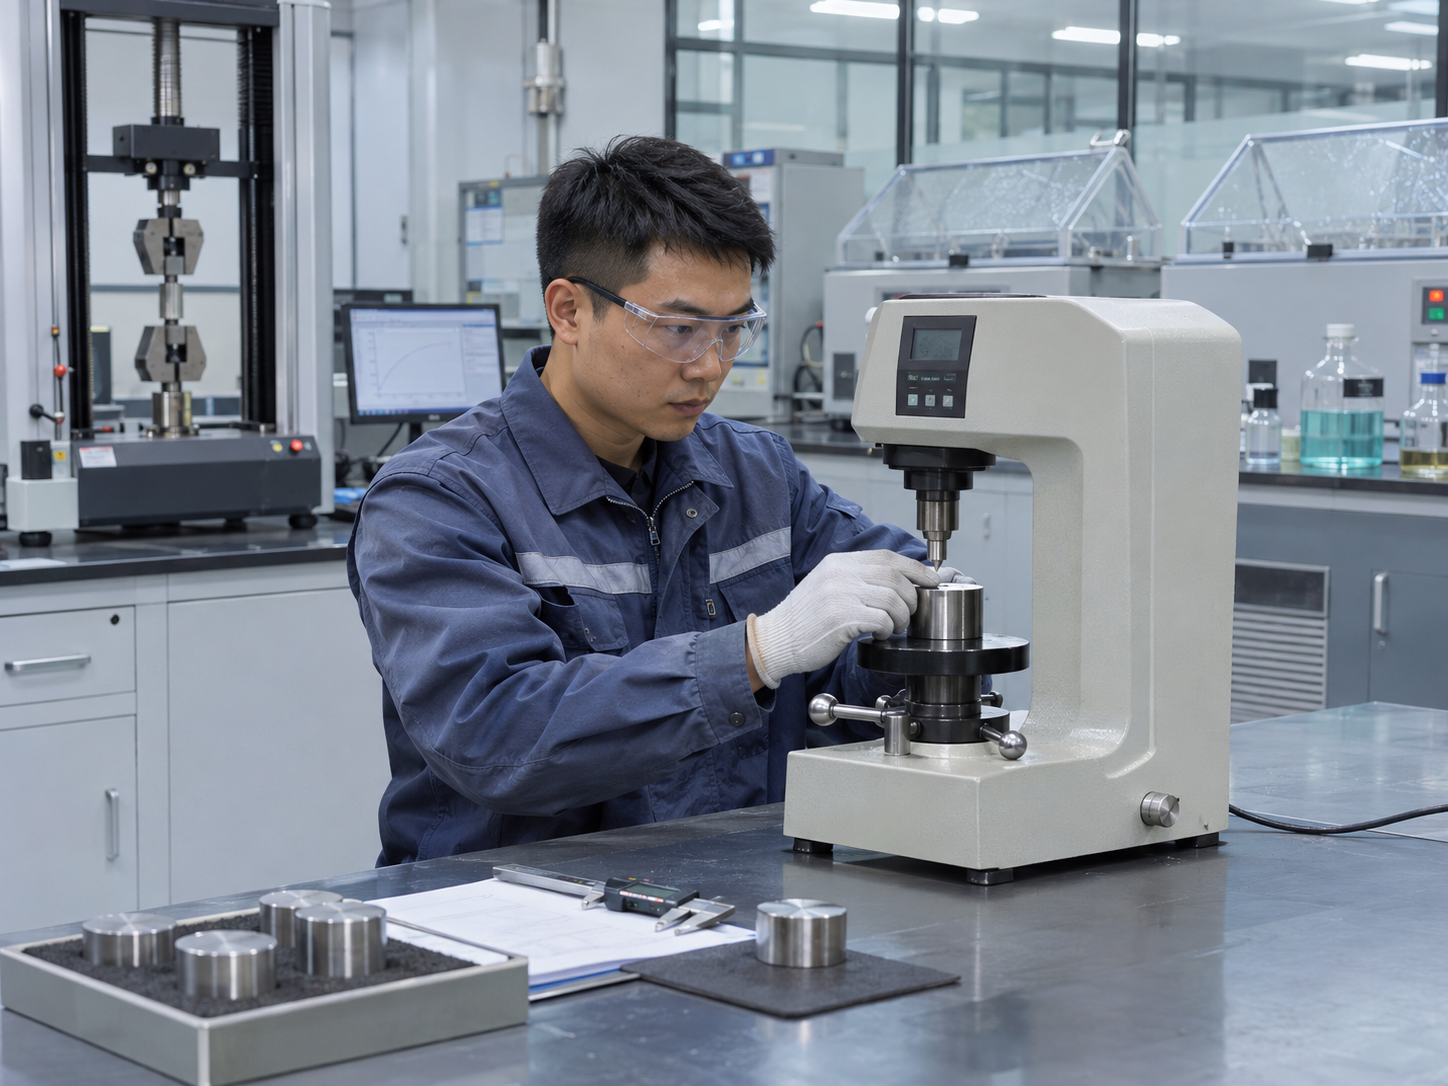
材料腐蚀测试系统更新后能做什么?新增能力、测试条件与适用边界
材料腐蚀测试系统更新不能只展示设备和结果截图,还要说明样品、介质、温度、时间、测试方法及结论边界,才能判断新增能力是否适用于实际工况。
行业资讯
2026年大规模设备更新政策怎么看?工业企业应先梳理哪些设备信息
2026年大规模设备更新政策继续覆盖工业等领域。企业准备更新项目时,应先建立设备台账,理清设备状态、能耗、安全、投资及处置安排,再核对具体申报要求。
行业资讯常见问题
解答设备修复疑问,让可靠维护更简单
冲刷磨损与气蚀
01冲刷磨损修复后如何验收?冲刷磨损修复后应从表面质量、几何尺寸、防护层状态和设备运行参数四个方面验收。 修复区域应连续完整,不应存在漏涂、明显气孔、开裂或局部脱层;泵壳和叶轮还要检查流道轮廓、口环间隙及盘车状态;旋转部件必要时需复核动平衡。 设备重新运行后,应跟踪压力、流量、振动、温度和噪声,并与修复前或正常运行基准进行比较。验收合格不代表永久免维护,冲刷严重的设备仍需设置定期测厚和停机检查计划。 02管道冲刷磨损怎么判断是否需要修复?判断管道冲刷磨损是否需要修复,主要看剩余壁厚、减薄速度、腐蚀坑深度、运行压力和介质危险性。 弯头、变径、三通和阀门后方通常是冲刷较集中的位置,应通过测厚、外观检查或无损检测确认损伤范围。如果壁厚仍满足安全要求,可以根据工况进行局部修复或增加防护;如果已经接近允许下限,应制定更换或工程加固方案。 对于高压、高温、易燃、有毒介质管道,不能仅凭外观判断,也不应在缺少隔离和安全措施的情况下进行现场修补。 03脱硫泵冲刷磨损用什么材料修复?脱硫泵冲刷磨损没有适用于所有工况的统一材料,应根据浆液成分、固体颗粒、浓度、流速、温度和冲击方式选择。 细颗粒高速冲刷、较大颗粒冲击以及腐蚀与磨损并存,对材料性能的要求不同。除耐磨性外,还要考虑材料与金属基体的黏结、抗冲击能力、耐腐蚀性及长期运行中的老化情况。 索雷工业公开案例采用复合材料对脱硫泵泵体及过流部件进行恢复和防护,但实际选材仍需以设备参数和现场检测结果为依据,不能仅按“耐磨材料”名称直接套用。 04水泵叶轮气蚀是什么原因造成的? 05泵壳冲刷磨损怎么修复?轴类及配合面磨损
01轴磨损修复后如何验收?轴磨损修复后的验收不能只看表面是否平整,还要确认尺寸精度、圆度、同轴度、配合间隙和设备运行状态。 静态验收主要检查修复区域是否存在缺损、夹杂、开裂或局部脱离,并复测关键尺寸;装配验收需要确认轴承、密封件和联轴器安装是否正常;运行验收则要对比修复前后的振动、温升、噪声和负载变化。 对于高速、重载或关键设备,建议保留测量记录、施工记录和试运行数据,作为后续点检及维修追溯的依据。 02减速机轴承位磨损现场修复流程有哪些?减速机轴承位现场修复一般包括停机隔离、拆检测量、表面处理、定位成型、尺寸复核、重新装配和试运行。 首先确认磨损量、轴承型号和配合要求;随后清除油污、松动物和磨损高点;根据轴径及设备结构安装定位工装;完成材料涂覆、固化和成型后,再检查尺寸、圆度及配合状态。 装配完成后还要记录振动、温度、噪声和润滑情况。减速机属于连续传动设备,现场修复应由具备相应经验的人员实施,不能仅凭目测判断是否可以继续运行。 03轴承室磨损是什么原因造成的?轴承室磨损通常与轴承外圈跑动、配合间隙增大、润滑异常、设备振动、轴系不对中或轴承损坏有关。 检查时不能只测量磨损深度,还要确认轴承室的圆度、同轴度、配合尺寸、轴承状态以及底座和紧固件情况。如果轴承室已经失圆,即使局部补平,轴承外圈仍可能受力不均。 索雷工业在制定修复方案时,会结合设备结构和运行工况判断磨损原因,再确定定位工装、材料成型及后续装配要求,避免将原因分析和尺寸恢复分开处理。 04轴承位磨损怎么修复? 05轴磨损不拆机能修复吗?我能为您做些什么?
请您联系我们 400-999-4331