
HRM4800 原料立磨摇臂轴承座磨损故障分析及现场修复案例
概述
HRM4800 型原料立磨是水泥熟料生产线的核心粉磨设备,设备长期重载运行后,摇臂剖分式轴承座磨损属于典型设备故障。故障多表现为磨机低频振动,对设备地脚锚栓加固后振动仅短暂缓解,振动偏移至磨辊摇臂支撑位置,造成设备无法满负荷运行,严重时将威胁生产线连续稳定生产。
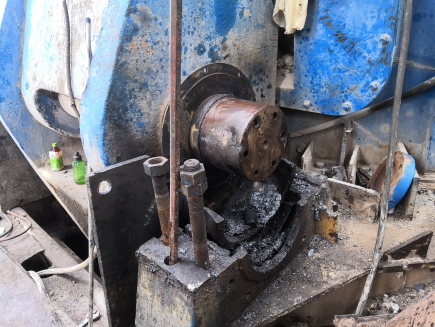
安徽淮北某水泥集团 1# 熟料生产线 HRM4800 原料立磨,设备服役 8—10 年,出现上述振动异常问题。经拆检确认,4 套磨辊共计 8 个摇臂剖分式轴承座发生不同程度磨损,最大单边磨损量 20 30mm。企业前期采用传统金属修复工艺处置,运行后修复层脱落,产生二次磨损。企业结合停机检修窗口期,采用碳纳米聚合物材料完成轴承座、轴承位现场修复,解决设备振动磨损问题。
一、故障成因分析
HRM4800 立磨单辊总成重量约 40t,摇臂轴承座既是磨辊的重载支撑构件,同时也是检修工况下磨辊翻转的支点。粉磨过程中原料粒度波动,会持续对磨辊形成交变冲击载荷。
设备日常点检维护不到位时,摇臂轴承座紧固螺栓会出现松动,造成轴承外圈与轴承座内孔产生配合间隙。在低频重载持续冲击作用下,间隙逐步扩大,形成恶性循环:间隙增大→设备振动加剧→轴承座磨损进一步恶化。后期即便重新紧固螺栓,也无法消除已形成的磨损间隙,极端工况下会引发轴承碎裂,给整条熟料生产线带来安全运行风险。
故障典型表征
1、立磨存在低频振动,加固底座锚栓后,振动点上移至磨辊摇臂部位;
2、摇臂运行异响,轴承运行温度异常;
3、拆机检测可见轴承座内孔偏心磨损,发生轴承跑外圈现象。
二、主流修复工艺对比

三、现场修复实施情况
项目基础信息
●设备型号:HRM4800 合肥院原料立磨,单辊总成约 40t
●故障现状:8 个剖分式摇臂轴承座磨损,最大磨损量 20—30mm
●实施条件:利用生产线计划停机检修窗口开展原位修复
●修复内容:4 处轴承座、2 处轴承位
●修复工艺:索雷碳纳米聚合物材料修复工艺
主要施工工序
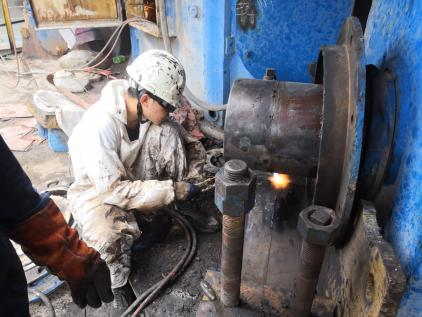
1、拆解立磨摇臂轴承座及配套零部件,检测各轴承室、轴承位磨损状态及实际磨损量;
2、采用火焰烤油方式清除轴承室、轴承位表面油污;
3、对待修复工作面进行打磨处理;
4、使用无水乙醇对打磨后的工作面进行清洁;
5、按配比调和碳纳米聚合物材料;
6、在修复部位均匀涂覆材料,使用样板尺依托基准面完成刮涂成型;
7、碘钨灯加热实现材料固化;
8、使用新轴承对修复轴承室研磨,去除表面高点;
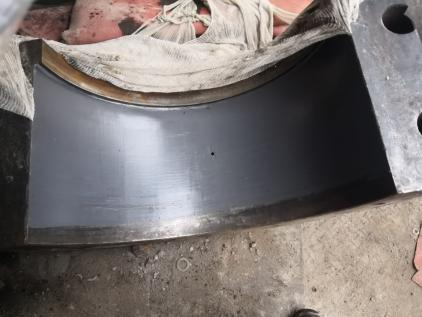
9、轴承室内表面二次涂覆碳纳米聚合物材料;
10、零部件加热回装,装配轴承;
11、部件回装完毕,设备开机调试运行。
工艺特点
该技术属于冷修复工艺,施工过程无高温,可有效保护设备本体结构不受损伤;修复材料具备良好抗压、抗冲击性能以及弹性变形综合力学性能。在设备按规范开展点检保养的前提下,修复部位可实现长期稳定运行,无需将大型构件拆卸返厂,有效降低检修成本与停机损失。
四、运维启示
1、立磨日常巡检应重点关注摇臂轴承座振动数据、紧固螺栓状态,早期微小配合间隙及时处置,避免发展为深度磨损故障;
2、轴承座出现大深度磨损故障时,优先评估现场修复可行性,减少大件拆解返厂带来的高额停产损失;
3、修复方案选型,需要充分考量材料抗冲击、抗交变振动性能,规避修复后短时间再次磨损问题。