
减速机轴承室磨损跑外圈怎么办?卷取机减速机现场抢修案例分享
轧机、卷取机减速机作为冶金板材生产线核心重载传动设备,长期承受交变载荷与冲击,极易出现轴承室磨损、轴承跑外圈故障。故障发生后,设备会出现振动超标、异响、轴承频繁烧毁等问题。传统修复手段存在周期长、易产生热变形、停机损失大等短板。本文介绍采用碳纳米聚合物材料配合基准刮研工艺,现场完成卷取机减速机轴承室磨损修复,无需箱体返厂机加工,快速恢复设备运行精度。
一、故障简述
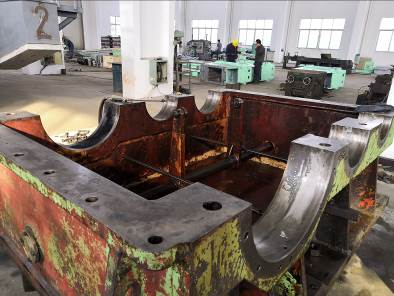
苏州某公司三台卷取机减速机在运行阶段出现持续性异响,设备振动、轴承温度持续超标。设备多次更换新轴承,但短时间内故障重复出现。 拆机检测确认:减速机轴承室内壁存在划痕、压痕,轴承外圈与轴承室配合间隙超差,发生轴承跑外圈现象;轴承室单边磨损量 0.3~0.8mm,减速机箱体基体完好,无裂纹、碎裂缺陷。
若采用传统维修方案,需要将大型减速机箱体拆卸、转运至机加工车间实施补焊或镶套处理,维修周期长达数天,会造成生产线长时间停机,产生高额停产损失。企业现场评估后,决定采用现场冷修复工艺进行抢修。
二、故障识别要点
运维巡检可通过运行状态结合拆机检测,判断轴承室磨损与跑外圈故障:
1、运行特征:减速机壳体异响明显,整机振动值超标,轴承位温度异常升高;新轴承投入使用后短期内反复损坏。
2、拆机检测:轴承室内壁出现拉伤、凹坑,使用刀口尺与塞尺检测,配合间隙超出设备设计标准,轴承外圈发生周向滑动,即跑外圈。
提示:垫铜皮、打麻点仅可作为临时应急手段,无法恢复原始配合精度,在重载冲击工况下会快速失效,加剧轴承室基体损伤,不可作为正式修复方案。
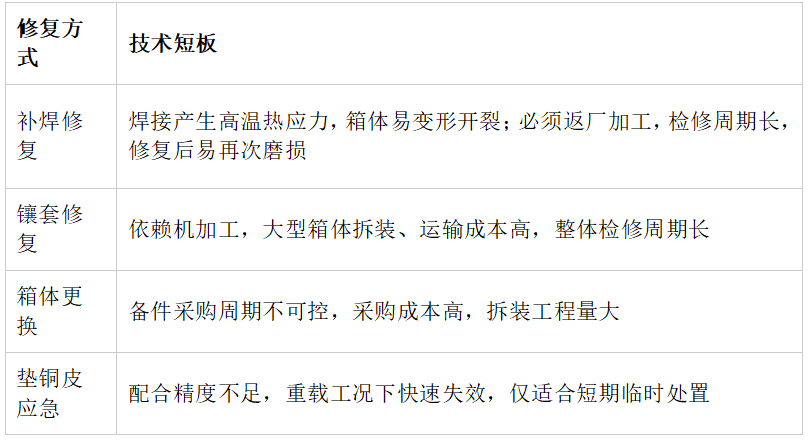
三、传统修复工艺对比
四、修复工艺介绍:碳纳米聚合物基准刮研工艺
本次现场修复选用索雷碳纳米聚合物材料,配合基准刮研工艺实施现场冷修复。
工艺原理
碳纳米聚合物材料修复属于冷修复技术,施工全程无高温,不会对减速机箱体产生热应力损伤。依托箱体原有完好基准面,通过基准刮研工艺恢复轴承室尺寸精度与配合公差;材料固化后具备良好抗压性能、抗疲劳性能与耐磨性能。在规范运维保养前提下,修复部位使用寿命可优于原金属基体。
现场施工流程
1、烤油处理,清除轴承室内部渗入油污;
2、表面打磨粗化,提升材料与金属基体结合强度;
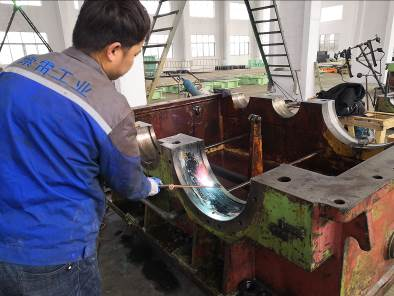
3、无水乙醇清洗修复区域,保证表面洁净干燥;
4、按产品配比调配碳纳米聚合物材料;
5、采用专用样板尺实施基准刮研,恢复轴承室设计配合尺寸;
6、加热促进材料固化,保障材料综合力学性能;
7、固化完成后对修复表面修整;
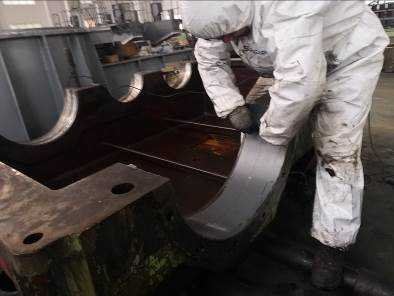
8、装配前在轴承外圈涂抹脱模剂;
9、轴承回装,装配减速机箱体,完成修复作业。
五、修复效果
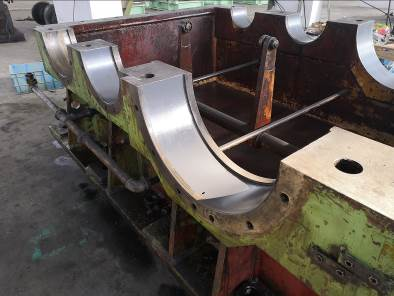
本次三台卷取机减速机轴承室现场修复施工总耗时 3 小时,无需将箱体拆离生产线送厂加工。修复完成回装投产,设备振动、轴承运行温度均达到工艺标准,轴承跑外圈问题得到彻底解决。
该方案大幅缩短停机检修时间,降低生产线非计划停机带来的经济损失,经长期运行验证,设备运行稳定,得到企业设备管理部门认可。
六、工艺适用范围与 FAQ
Q:仅更换新轴承能否解决轴承跑外圈?
A:不能。跑外圈的根本原因是轴承室孔磨损,配合间隙超标。仅更换轴承无法消除间隙缺陷,新轴承投入使用后短期内依旧会发生跑外圈,必须修复轴承室基体。
Q:哪些工况适合该现场修复工艺?
A:减速机箱体基体完好无裂纹、无碎裂,仅轴承室内壁磨损,可采用本工艺现场修复;箱体开裂破损、单边磨损量大于 2mm,不适用此方案。
Q:基准刮研工艺如何保证轴承室同轴度?
A:工艺复用箱体出厂原始完好基准面,刮研成型,保障轴承室装配同轴度与尺寸精度。
Q:修复后的使用周期怎么判断?
A:碳纳米聚合物材料不存在金属疲劳问题,实际使用寿命取决于设备工况、润滑及日常维护。在正常运维条件下,修复层寿命可超过原金属部件,已有大量工业现场长期稳定运行案例。
结语
减速机轴承室磨损、跑外圈是轧机、卷取机重载传动设备典型故障。传统维修方式普遍存在检修周期长、综合成本高的弊端。索雷碳纳米聚合物材料 + 基准刮研现场修复工艺,为连续生产企业提供冷态现场修复解决方案,可有效缩短停机时间,降低设备检修与停产损失,已在冶金、彩涂板材等行业减速机轴承室磨损项目中大量落地应用。