
轧机减速机轴承室磨损在线修复|现场快速抢修案例
冶金冷轧生产线的轧机减速机属于重载冲击型核心传动设备,轴承室磨损、轴承跑外圈是设备运维过程中的典型故障。轴承室出现磨损后,设备会表现为振动超标、运行异响、轴承温度异常升高等现象;若设备带故障持续运行,会进一步损伤内部齿轮部件,极易引发产线非计划停机,造成巨大产能经济损失。
轧机减速机整机重量大,传统维修模式需要整机拆解、吊装、运输返厂机加工,维修周期长。很多生产现场停机窗口期十分有限,不具备整机拆卸离线维修条件,传统维修手段很难满足企业快速复产的实际需求。
本次案例来自某冷轧新材料加工企业,产线轧机减速机发生轴承室磨损故障:轴承室直径Φ400mm,磨损深度 0.05—1mm,磨损宽度110mm,故障造成轴承外圈跑圈,设备振动异常。企业停机时间紧张,整机送外维修将严重影响带钢产线效益。技术服务商工程师就近赶赴现场,仅用时8小时完成在线修复,修复后直接回装,设备验收投产。
索雷基准刮研修复工艺实施
本次现场采用索雷基准刮研修复工艺搭配碳纳米聚合物材料开展在线修复。
工艺核心逻辑:依托轴承室未发生磨损的原始部位作为基准,无需将整机拆离生产线,通过基准面刮研成型,恢复轴承室与轴承外圈的配合尺寸与同心度。
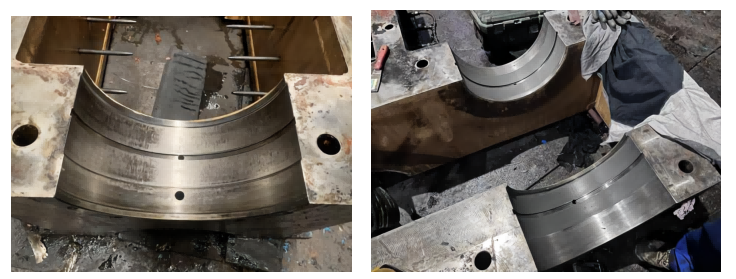
轧机减速机轴承室修复前后效果对比
现场修复步骤
1、使用刀口尺、量具实测磨损量,标记、保护好完好的基准位置;
2、表面烤油、打磨处理,99.7% 无水乙醇清洗,保证修复面粗糙度;
3、按配比调和碳纳米聚合物材料,反复涂抹至修复位置,保证涂层密实与厚度;
4、依托原有未磨损基准,刀口尺刮研塑形,加热加速固化;
5、固化后打磨;
6、轴承涂抹脱模剂,回装轴、箱体,完成螺栓紧固,清理现场,交付验收
总结
轧机减速机轴承室磨损,不只有换箱体、返厂机加工一条路。当产线停机时间紧张,箱体基体完好、保留原有基准面的前提下,可以考虑索雷基准刮研在线修复方案,缩短维修周期,降低拆装与停产损失。