单辊破碎机轴颈磨损在线修复
作者:索雷工业 · 时间: · 行业:钢铁/冶金
摘要
单辊破碎机作为烧结生产线核心重载设备,长期处于冲击载荷、高温、粉尘工况,主轴轴颈、轴承位磨损故障频发。传统拆轴返厂修复模式,存在拆装成本高、检修周期长、热应力损伤基体等问题。本文对比各类轴磨损修复工艺的适用边界,介绍索雷工业碳纳米聚合物材料在线修复技术,并结合现场工程案例说明该工艺的实施流程与应用效果,为冶金行业重载轴类磨损检修提供技术参考。
一、设备故障概述
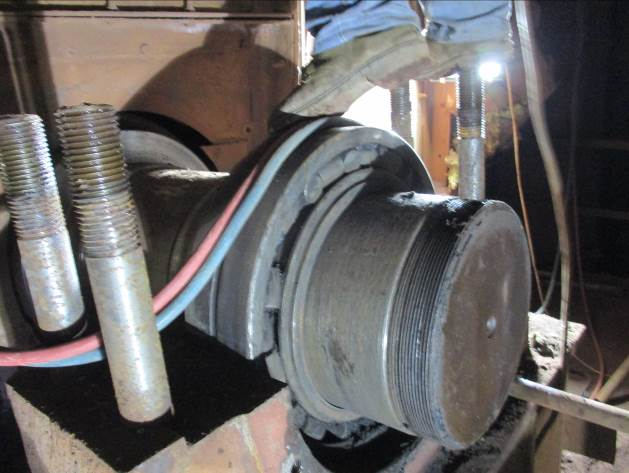
烧结生产线单辊破碎机主要承担烧结矿粗破碎作业,设备低速重载,持续承受交变冲击载荷,加之现场粉尘、密封失效等因素,极易引发主轴轴颈、轴承位磨损,也就是现场常说的跑内圈。 故障典型特征:设备运行振动增大、轴承温升超标、产生异响;仅更换轴承无法根除问题,短时间内故障重复出现。该设备主轴体积大、自重高,若采用传统返厂修复方案,大件吊装、运输工作量大,停机时间久,直接影响烧结生产线连续生产,造成较高停产损失。磨损量多集中在 0.5~3mm 区间,多为单边不均匀磨损。
二、传统修复工艺及局限性
1、电刷镀修复:可现场施工,但涂层厚度上限约 0.2mm。当磨损量达到 2~3mm 时,镀层厚度难以满足装配要求,厚镀层易剥落,不适用于单辊破碎机重载冲击工况。
2、打麻点修复:简易应急手段,仅适用于极轻微磨损。修复后为点接触,在持续冲击载荷下易产生疲劳失效,仅可临时处置,不能作为长期修复方案。
3、补焊机加工修复:修复尺寸精度较高,但大型主轴无法在线实施。需拆卸、吊装、转运至机加工车间,检修周期长;焊接产生热应力,存在主轴变形、裂纹等安全隐患,综合检修成本高。
三、碳纳米聚合物材料在线修复技术原理与施工工艺
索雷碳纳米聚合物材料在线修复属于冷修复工艺,施工过程无高温,不会对主轴基体产生热损伤。依托材料自身的粘结性能、抗压及抗磨损特性,恢复轴颈轴承位配合尺寸。 该工艺无需整体拆卸吊运主轴,仅拆除轴承组件即可现场施工,可处理单边 0.5~3mm 轴颈磨损。
施工流程:
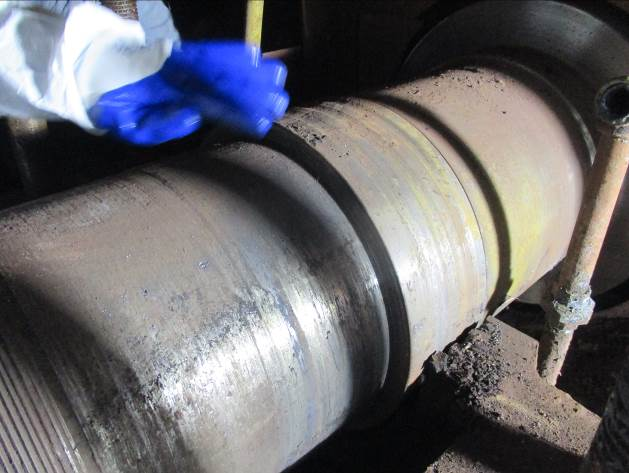
1、对磨损部位进行除油、打磨处理,选取轴上未磨损区域作为修复基准;
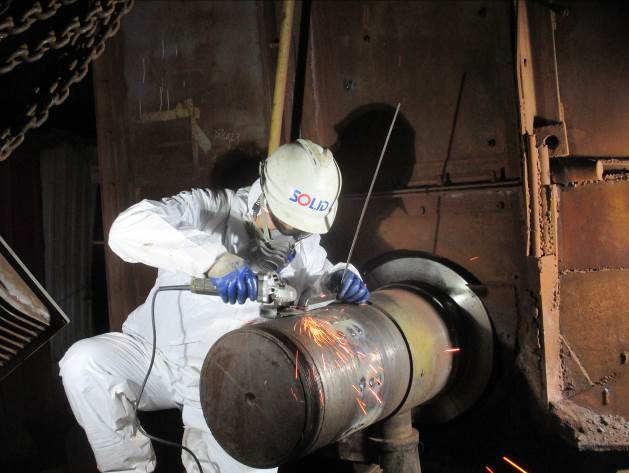
2、基准找正,确定修复尺寸;
3、调配并涂抹碳纳米聚合物材料;
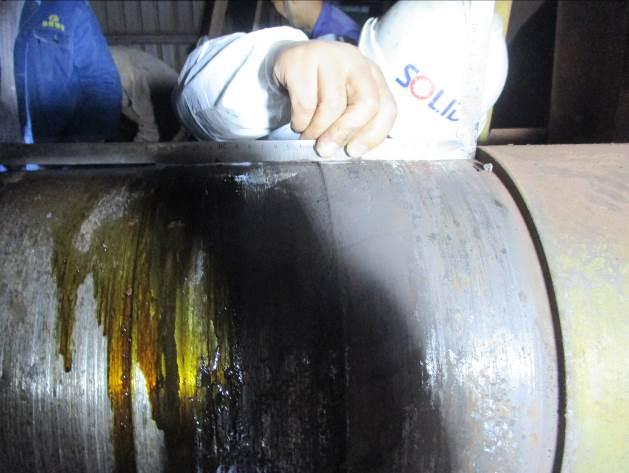
4、材料固化后进行精密尺寸修整,回装轴承,完成调试。
5、在现场作业条件齐备时,多数工况可在 8 小时内完成修复。
6、适用前提:主轴本体无结构性裂纹、无弯曲变形。
四、工程应用案例
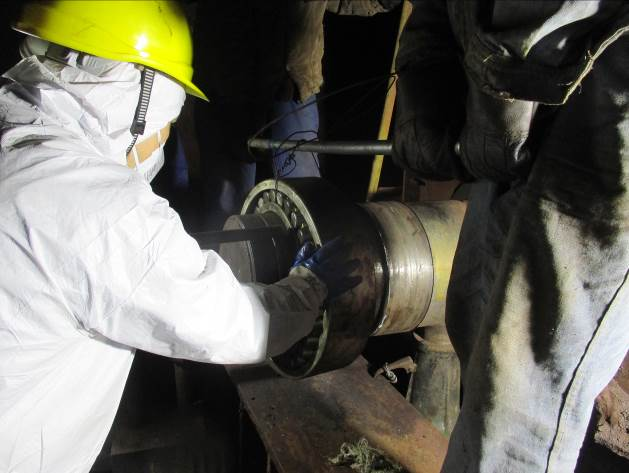
山东某钢铁集团烧结车间单辊破碎机发生主轴轴颈磨损故障,设备停机。若采用拆卸返厂补焊方案,将造成长时间停产,检修投入高。经多方案技术对比,
选用索雷碳纳米聚合物材料在线修复工艺实施夜间抢修。 现场按标准化流程完成表面预处理、基准找正、材料涂抹固化、尺寸校验、轴承装配回装。无需拆解吊运大型主轴,有效减少检修工作量。修复后轴颈配合尺寸满足装配要求,设备投入运行后各项工况参数达到生产标准,缩短停机时长,降低综合检修成本。
五、工艺说明
不同轴磨损修复工艺均存在对应的适用边界,不存在通用万能方案。电刷镀适合微小磨损工况;补焊修复精度较高,但大型轴拆装成本高,伴随热应力风险;打麻点仅适合临时应急。
索雷碳纳米聚合物材料在线修复技术,为烧结行业大型破碎机轴颈、轴承位磨损提供免拆卸检修技术路径。企业可结合设备磨损量、停机窗口、主轴本体健康状态综合评估,选择适配的检修方案。
结语
冶金烧结设备长期处于恶劣工况,轴类磨损是运维重点难题。碳纳米聚合物材料在线修复技术,凭借不解体、冷施工、抢修周期短等特点,在单辊破碎机这类大型重载轴磨损修复场景中具备应用价值,可为钢铁企业设备降本增效提供技术支撑。
本文仅作行业技术交流,不构成施工承诺,具体方案需结合设备实际工况评估。